Artykuł sponsorowany
Jak przełożyć nieprecyzyjne pytanie o filtr HEPA na techniczną specyfikację zamówienia
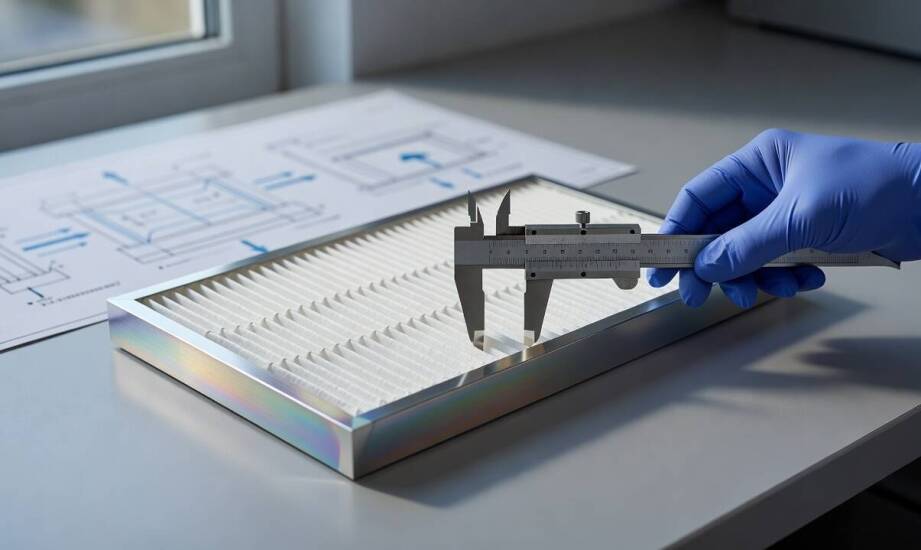
Proces zaopatrzenia w filtry powietrza dla branży B2B bywa opóźniany nie przez braki magazynowe, ale przez nieprecyzyjne specyfikacje na początkowym etapie rozmów. Kiedy padają ogólnikowe zapytania o medium filtracyjne cięte z rolki lub gotowy wkład o niestandardowej długości, inżynierom brakuje kluczowych danych technicznych pozwalających na prawidłowy dobór komponentów. Niejasny język projektowy zmusza techników do zadawania dodatkowych pytań w celu potwierdzenia dokładnego przeznaczenia wyrobu, co w konsekwencji wydłuża czas przygotowania samej produkcji.
Wymagania techniczne kluczowe dla doboru odpowiedniego filtra
Zastosowanie danego materiału bezpośrednio narzuca wymaganą klasę filtracji, powierzchnię czynną oraz optymalną konstrukcję ramy. W zaawansowanych halach przemysłowych, laboratoriach mikrobiologicznych czy na salach operacyjnych absolutnym standardem są warianty w klasach H13 i H14. Z kolei modele EPA o niższych parametrach, głównie wersje E11, sprawdzają się wszędzie tam, gdzie procesy technologiczne dopuszczają skuteczność na poziomie 95 procent. Weryfikacja docelowych warunków pracy musi obejmować maksymalną temperaturę roboczą, stopień wilgotności, zakładany przepływ strumienia powietrza oraz ryzyko wystąpienia agresywnych oparów chemicznych.
Dokładna analiza gabarytów obudowy i kanału wentylacyjnego pozwala ocenić, czy w danym środowisku sprawdzi się typowy moduł kompaktowy. Kiedy rama ma nietypowy kształt lub przestrzeń techniczna mocno ogranicza pole manewru, konieczny okazuje się docięty filtr hepa na metry, wyprodukowany pod indywidualne wytyczne inżyniera obiektu. Zapewnia to maksymalne wykorzystanie dostępnego pola do nałożenia gęstej plisy. Klasyfikacja tego typu barier bazuje na wytycznych norm PN-EN 1822 oraz ISO 29463, które wyznaczają ścisłe progi skuteczności zatrzymywania najmniejszych cząstek. Dla porównania, kieszeniowe materiały klasy F9 należą do grupy rozwiązań dokładnych, dlatego wyłapują znacznie mniej zanieczyszczeń. Traktowanie ich jako tańszych zamienników dla wkładów absolutnych w pomieszczeniach o podwyższonej sterylności skutkuje obniżeniem bezpieczeństwa procesu.
Przejście od wstępnego zapytania handlowego do specyfikacji
Brak pełnych wytycznych projektowych wymusza na producencie ustalenie wszystkich parametrów decydujących o fizycznej oraz aerodynamicznej zgodności wkładu z całą infrastrukturą. Opór początkowy wybranego medium filtracyjnego musi ściśle mieścić się w zakresie roboczym wentylatorów napędzających układ. Przekroczenie tego limitu skutkuje nadmiernym spadkiem ciśnienia i znacznym obniżeniem wydajności całego systemu. Bezpośredni wpływ na ostateczną szczelność układu ma technologia osadzenia materiału w kasecie. Najczęściej wykorzystuje się do tego bezszwowe uszczelki wylewane z płynnego poliuretanu lub aplikacje żelowe. Te konkretne elementy decydują o pozytywnym przejściu rygorystycznych testów przecieku na etapie pomontażowym.
Należy odróżnić je od zewnętrznych metod bezpiecznej wymiany oraz obudowy, w tym systemów bag-in/bag-out. Służą one do hermetycznego serwisowania skażonych wkładów w instalacjach farmaceutycznych czy nuklearnych bez narażania obsługi i nie stanowią fizycznego uszczelnienia samej krawędzi filtra. Etap weryfikacji produkcyjnej zamyka indywidualne badanie każdego egzemplarza pod kątem oporów i sprawności. Tego rodzaju testom na zgodność z aktualnymi normami poddawane są wyroby dostarczane przez zakład Eufilter, specjalizujący się w konstrukcjach mini-pleat oraz modelach typu V dla przemysłu. Wdrożony na obszarze hali certyfikowany system zarządzania jakością ISO 9001:2015 stanowi podstawę utrzymania przewidywalnego rygoru technologicznego w produkcji.
Rzetelnie zebrane parametry opisujące przeznaczenie, docelowe wymiary obudowy, wymaganą skuteczność oraz lokalne obciążenia środowiskowe dają inżynierom szansę na błyskawiczne przygotowanie dokumentacji. Sprawna wymiana twardych danych technicznych pomiędzy inwestorem a wykonawcą eliminuje ryzyko pomyłek. W rezultacie skraca to czas budowy systemów wentylacyjnych i chroni zakład przed montażem wkładów niespełniających rygorystycznych norm dla pomieszczeń czystych.
Kategorie artykułów
Polecane artykuły

Goście pod chmurką

Tuniki dla przyszłych mam

Domy pasywne
